
制药行业纯水设备技术革新:驱动产品质量升级与核心竞争力重塑
发布时间:2025/04/30 浏览:491次
**制药行业纯水设备技术革新:驱动产品质量升级与核心竞争力重塑**
在生物制药领域,纯化水不仅是生产原料的载体,更是药品安全的核心保障。随着《中国药典》和FDA等国际标准的趋严,制药企业通过优化纯水设备技术,不仅可满足合规性要求,更能在效率、成本、环保等维度构建差异化优势。本文将探讨纯化水设备的技术创新路径及其对制药企业竞争力的赋能作用。
**一、高效节能技术:突破传统工艺瓶颈**
传统蒸馏法因高能耗、高维护成本逐渐被淘汰,而基于**反渗透(RO)**、**电去离子(EDI)**及**膜分离技术**的集成工艺成为主流。例如,某品牌纯化水系统通过二级反渗透+EDI工艺,出水电导率稳定≤1μS/cm,能耗仅为传统方法的12%-15%。
- **反渗透技术**:通过高压驱动水分子穿透半透膜,高效去除有机物、微生物及溶解盐,确保水质无菌达标。
- **EDI技术**:结合离子交换与电场再生,无需化学药剂即可连续产水,减少废水排放,符合绿色生产趋势。
此类技术的应用,不仅降低企业运行成本,更通过水质稳定性提升药品批次一致性,减少因水质波动导致的产品召回风险。
**二、智能化控制:从“经验驱动”到“数据驱动”**
现代纯水设备通过**PLC控制**、**物联网(IoT)**及**远程监控系统**实现全流程自动化,显著提升生产效率与可靠性:
- **实时监测与预警**:传感器实时追踪电导率、微生物、压力等关键参数,异常数据自动触发报警,避免停机损失。
- **无人值守运行**:模块化设计配合自动制水、循环消毒功能,减少人工干预,降低操作误差。
- **数字化管理**:部分设备支持云端数据存储与分析,助力企业优化用水效率并生成合规性验证报告。
例如,上海某企业采用PLC+触摸屏控制的纯水系统,实现了从预处理到终端用水的全链路自动化管理,设备故障率降低40%。
**三、材料与设计优化:全生命周期成本管控**
制药纯水设备需满足GMP无卫生死角、耐腐蚀等严苛要求,材料与结构设计的创新成为关键:
- **材质升级**:采用316L低碳不锈钢,避免金属离子析出污染水质,延长设备寿命。
- **模块化设计**:设备可灵活扩展,支持0.5T/h至100T/h定制化需求,适应药企扩产或工艺调整。
- **清洁友好型结构**:无死角焊接、快拆式管路设计,结合巴氏/紫外线双重消毒杀菌,降低微生物滋生风险。
**四、合规与服务体系:构建竞争护城河**
制药企业需应对全球多国药典标准,设备供应商的资质与服务能力直接影响企业竞争力:
- **认证背书**:通过ISO 9001、GMP等认证的设备,可简化药企审计流程,加速产品上市。
- **全周期服务**:从安装验证(DQ/IQ/OQ)到终身维护,供应商提供“交钥匙”工程,确保设备全生命周期合规运行。
- **快速响应机制**:多生产基地布局的企业,可24小时内提供技术支持,最大限度减少生产中断。
**五、未来趋势:环保与智能化深度融合**
1. **低碳技术**:光伏驱动、余热回收等节能方案将普及,助力药企达成“双碳”目标。
2. **AI预测性维护**:通过机器学习分析设备运行数据,提前预判部件损耗,实现零宕机管理。
3. **一体化设备**:如深圳某企业推出的纯水-药水混合设备,整合制备、消毒与清洁功能,减少中间污染环节。
**结语**
制药行业的竞争已从单一产品维度转向全产业链效率比拼。通过引入高效、智能、合规的纯水设备,企业不仅能保障药品质量安全,更可在成本控制、绿色生产及快速响应市场中占据先机。未来,随着技术的持续迭代,纯水设备将成为药企智能化转型的核心引擎之一。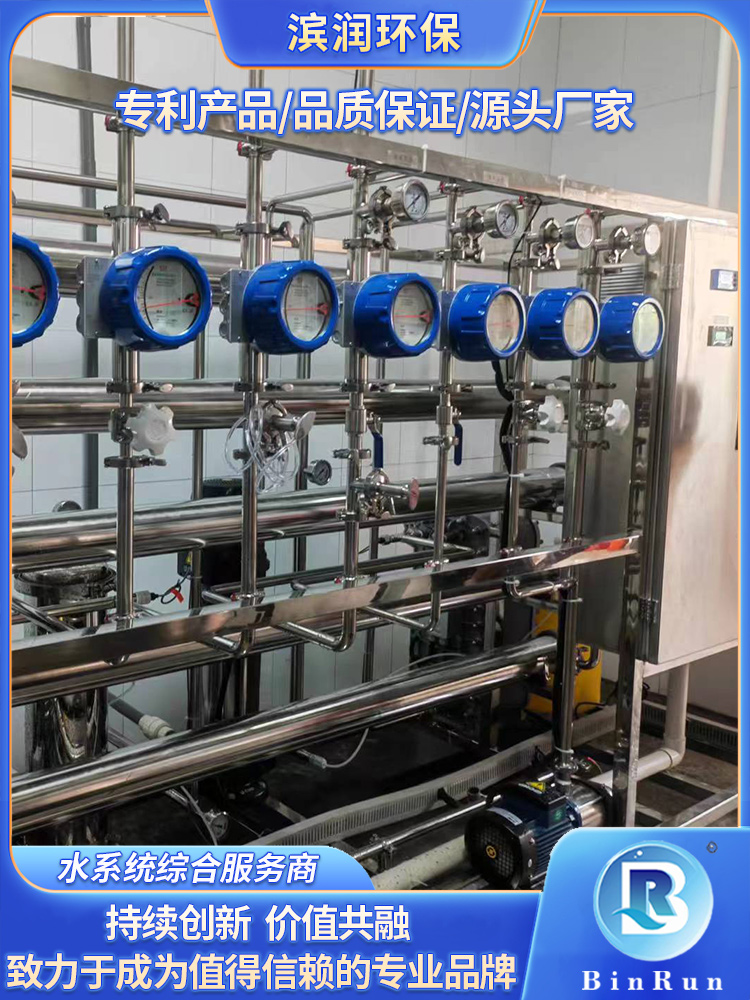
在生物制药领域,纯化水不仅是生产原料的载体,更是药品安全的核心保障。随着《中国药典》和FDA等国际标准的趋严,制药企业通过优化纯水设备技术,不仅可满足合规性要求,更能在效率、成本、环保等维度构建差异化优势。本文将探讨纯化水设备的技术创新路径及其对制药企业竞争力的赋能作用。
**一、高效节能技术:突破传统工艺瓶颈**
传统蒸馏法因高能耗、高维护成本逐渐被淘汰,而基于**反渗透(RO)**、**电去离子(EDI)**及**膜分离技术**的集成工艺成为主流。例如,某品牌纯化水系统通过二级反渗透+EDI工艺,出水电导率稳定≤1μS/cm,能耗仅为传统方法的12%-15%。
- **反渗透技术**:通过高压驱动水分子穿透半透膜,高效去除有机物、微生物及溶解盐,确保水质无菌达标。
- **EDI技术**:结合离子交换与电场再生,无需化学药剂即可连续产水,减少废水排放,符合绿色生产趋势。
此类技术的应用,不仅降低企业运行成本,更通过水质稳定性提升药品批次一致性,减少因水质波动导致的产品召回风险。
**二、智能化控制:从“经验驱动”到“数据驱动”**
现代纯水设备通过**PLC控制**、**物联网(IoT)**及**远程监控系统**实现全流程自动化,显著提升生产效率与可靠性:
- **实时监测与预警**:传感器实时追踪电导率、微生物、压力等关键参数,异常数据自动触发报警,避免停机损失。
- **无人值守运行**:模块化设计配合自动制水、循环消毒功能,减少人工干预,降低操作误差。
- **数字化管理**:部分设备支持云端数据存储与分析,助力企业优化用水效率并生成合规性验证报告。
例如,上海某企业采用PLC+触摸屏控制的纯水系统,实现了从预处理到终端用水的全链路自动化管理,设备故障率降低40%。
**三、材料与设计优化:全生命周期成本管控**
制药纯水设备需满足GMP无卫生死角、耐腐蚀等严苛要求,材料与结构设计的创新成为关键:
- **材质升级**:采用316L低碳不锈钢,避免金属离子析出污染水质,延长设备寿命。
- **模块化设计**:设备可灵活扩展,支持0.5T/h至100T/h定制化需求,适应药企扩产或工艺调整。
- **清洁友好型结构**:无死角焊接、快拆式管路设计,结合巴氏/紫外线双重消毒杀菌,降低微生物滋生风险。
**四、合规与服务体系:构建竞争护城河**
制药企业需应对全球多国药典标准,设备供应商的资质与服务能力直接影响企业竞争力:
- **认证背书**:通过ISO 9001、GMP等认证的设备,可简化药企审计流程,加速产品上市。
- **全周期服务**:从安装验证(DQ/IQ/OQ)到终身维护,供应商提供“交钥匙”工程,确保设备全生命周期合规运行。
- **快速响应机制**:多生产基地布局的企业,可24小时内提供技术支持,最大限度减少生产中断。
**五、未来趋势:环保与智能化深度融合**
1. **低碳技术**:光伏驱动、余热回收等节能方案将普及,助力药企达成“双碳”目标。
2. **AI预测性维护**:通过机器学习分析设备运行数据,提前预判部件损耗,实现零宕机管理。
3. **一体化设备**:如深圳某企业推出的纯水-药水混合设备,整合制备、消毒与清洁功能,减少中间污染环节。
**结语**
制药行业的竞争已从单一产品维度转向全产业链效率比拼。通过引入高效、智能、合规的纯水设备,企业不仅能保障药品质量安全,更可在成本控制、绿色生产及快速响应市场中占据先机。未来,随着技术的持续迭代,纯水设备将成为药企智能化转型的核心引擎之一。
