
药企纯化水设备突发故障:24小时应急指南
发布时间:2025/05/19 浏览:678次
药企纯化水设备突发故障:24小时应急指南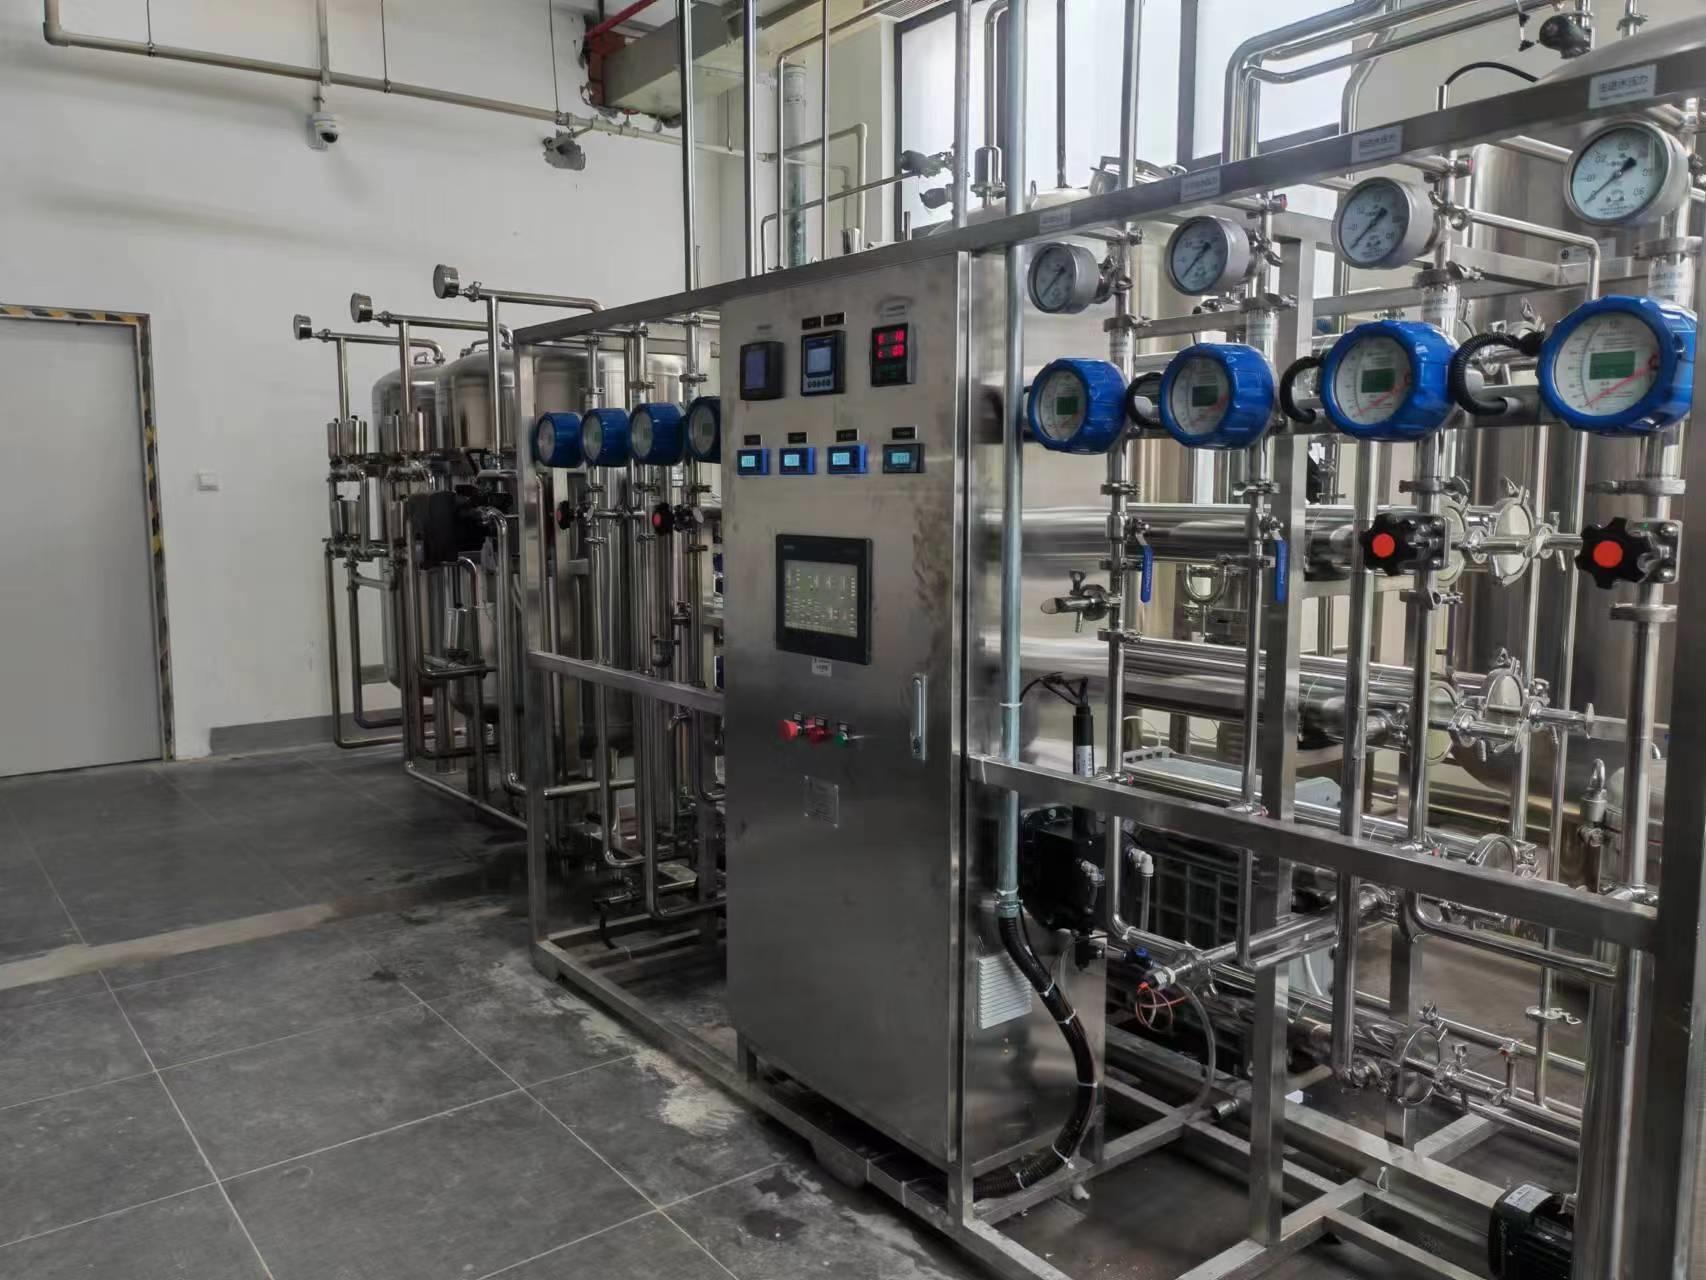
1. **锁定故障现象**
- 调取在线数据(电导率、pH值、流量),对比历史趋势。电导率突升需警惕膜污染、管路污染或CO₂溶入。
- **立即行动**:离线取样复测,排除仪表误差。
2. **切断污染源**
- 关闭故障支路阀门,启用备用储罐或分配系统,停止所有用水点供水。
- **关键操作**:排空不合格水,防止污染扩散至生产线。
**二、2-8小时:核心系统排查**
3. **模块化检查**
- **预处理系统**:砂滤器、活性炭过滤器堵塞则反冲或换滤芯。
- **RO系统**:
- 检查高压泵、压力表是否正常;
- 产水量下降≥10%或脱盐率低时,需清洗或更换RO膜。
- **EDI系统**:排查树脂结垢、电流异常,更换老化组件。
4. **管路与储罐溯源**
- 储罐出口水质异常?检查呼吸器污染或停机倒吸(负压进气)。
- **分段检测**:逐支路开启循环,定位泄漏点(如换热器、阀门密封失效)。
**三、8-16小时:精准修复 & 消杀**
5. **污染清除**
- **膜污染**:按污染物选清洗剂(有机物用NaOH,无机垢用柠檬酸)。
- **微生物污染**:巴氏消毒(80-85℃循环1小时)或臭氧消杀管路。
6. **硬件更换**
- 替换损坏的O形圈、阀门、泵体,调整废水比恢复产水效率。
**四、16-24小时:验证复产**
7. **水质合规验证**
- 重启后连续监测电导率(≤1.3μS/cm)、TOC、微生物,3批次全检达标后复产。
8. **根因复盘与预防**
- **常见问题**:原水波动、膜超期使用、管路设计缺陷。
- **优化措施**:增加仪表校准频率、定期更换滤芯、完善停机保压程序。
**实战案例 & 关键提示**
- **电导率飙升**:某药企因管路倒吸致电导率升高,关闭异常支路+臭氧消毒后恢复。
- **产水量骤降**:RO膜硫酸盐结垢,酸洗后通量恢复90%。
- **红线原则**:全程记录可追溯,优先保障核心生产区用水,紧急时可外购合规水过渡。
**总结**:四步法(诊断-排查-修复-验证)实现24小时高效抢修,长期需加强预防性维护(如定期清洗、原水监控),最大限度保障生产连续性。
